

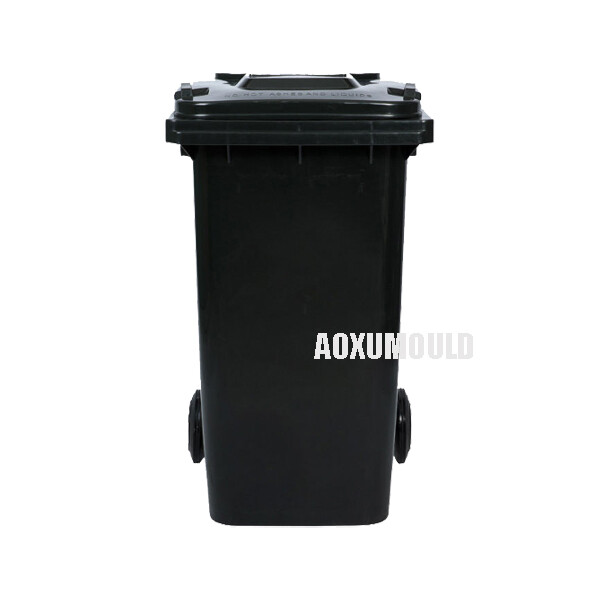
Specifikace plísní
|
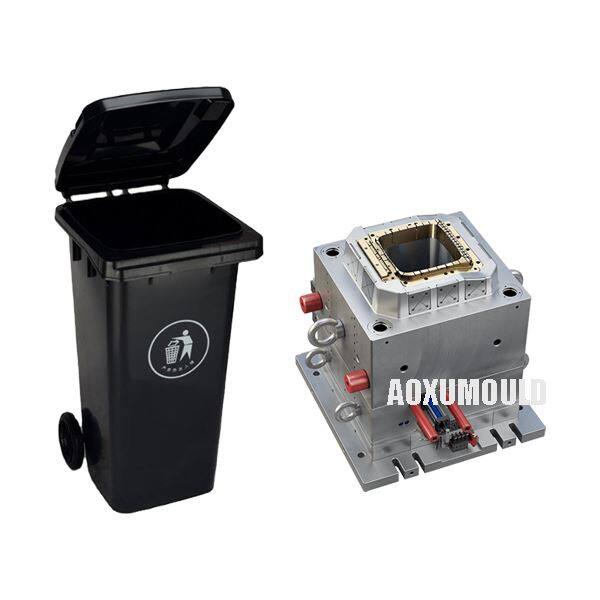
Název formy |
HDPE plastový odpad může formovat |
|
Materiál produktu |
HDPE, plast |
|
Velikost produktu |
650x750x1070 mm |
|
Plísní materiál pro dutinu & . Core |
P20, 718, 2738 |
|
Nos dutiny |
1 dutina |
|
Injekční systém |
Cold Runner/Hot Runner |
|
Vhodný injekční stroj |
1800T |
|
Velikost plísně |
885x960x1300 mm |
|
Životnost formy |
Více než 300, 000 PCS |
|
T1 čas |
Po dokončení návrhu, 55 dní |
Proč si vybrat materiál HDPE pro výrobu?

1. Trvanlivost a síla
Impact-rezistentní-vydrží kapky a drsné manipulace bez praskání .
Vysoká pevnost v tahu-HDPE je silnější než standardní polyethylen, takže plechovky odpadků jsou přísnější a dlouhodobější .
Odolný vůči počasí-funguje dobře při extrémních teplotách (horké nebo studené) .
2. Odolnost vůči chemickému a vlhkosti
Nerez nebo koroduje (na rozdíl od alternativ kovů) .
Odolné vůči kyselinám, alkalisům a rozpouštědům - ideální pro držení různých typů odpadu, včetně čištění chemikálií .
Vodotěsná - zabraňuje únikům a hnilobě (na rozdíl od kartonu nebo dřeva) .
3. lehký, ale robustní
Snadnější pohyb a přepravu ve srovnání s kovovými nebo keramickými košemi .
Lze posílit žebra v designu formy pro přidanou sílu .
4. Recyklovatelnost a ekologická přívětivost
100% recyklovatelné (označené jako plast #2) .
Mnoho plechovek odpadků je vyrobeno z recyklovaného HDPE po konzumaci, což snižuje dopad na životní prostředí .
Delší životnost snižuje časté náhrady .
5. nákladově efektivní výroba
Nízké náklady na materiál ve srovnání s alternativami, jako je nerezová ocel nebo skleněná vlákna .
Rychlé injekční formovací cykly umožňují produkci s vysokým objemem při nízkých nákladech na jednotku .
6. Flexibilita návrhu
Lze formovat do komplexních tvarů (držadla, víčka, kola) .
Přijímá pigmenty dobře, umožňují zářivé barvy bez vyblednutí .
Povrchové textury (anti-sklouznutí, matné, lesklé) lze snadno přidat .
Jak vytvořit kvalitní plastový odpad HDPE může formovat?
1. inteligentní design
Pomocí CAD/Fordflow optimalizujte umístění brány (brány hrany/ventilátoru), chlazení a tloušťku stěny (3–5 mm) .
Přidejte žebra pro sílu a úhly 1–2 stupňů pro snadné vyhazování .
2. odolné materiály
Core/dutina: P20 nebo H13 Steel (500k+ výstřely) .
Vložení: Nerezová ocel pro oblasti s vysokým obsahem opotřebení .
3. Precision Manufacturing
CNC/EDM obrábění (± 0 . 02mm tolerance).
Leštěné povrchy (lesklý/matný povrch) .
4. Efektivní chlazení
Konformní kanály nebo přepážky, aby se zabránilo deformaci .
5. Testování a ladění
Zkušební výstřely pro úpravu teploty (190–240 stupňů), tlak (30–80 MPa) a doba chlazení .
Zkontrolujte vady (umyvadlo, krátké výstřely) .
6. Údržba
Vyčistěte každých 10k - 20k výstřelů, namažte pohyblivé části .
Běžné typy bran pro HDPEPlastOdpadkový košFormy

1. okrajová brána (standardní brána)
Nejzákladnější a nejpoužívanější typ, umístěný na okraji části . Pro odpadky HDPE, tato brána nabízí jednoduchý design a dobrou kontrolu nad proudem materiálu . Ponechává však viditelnou značku, která může vyžadovat post-moldingové oříznutí, zejména pro větší nádrže, kde se objeví, kde se objeví, . .
2. Fan Gate
Širší, zužující se brána, která šíří proudění materiálu přes širší oblast . Tento typ funguje zvláště dobře pro ploché části koše plechovek, jako jsou víčka nebo spodní panely, protože pomáhá zabránit deformaci distribucí tlaku rovnoměrně .
3. tunel Gate (ponorková brána)
Chytrý design, který úhly pod částí, se automaticky odděluje během vyhazování . Tato samoobslužná funkce činí vynikající pro vysoce objemovou výrobu koše HDPE, což eliminuje manuální oříznutí brány .
4. brána bránice
Vytváří kompletní prsten kolem válcových částí, takže je ideální pro otvory kulatých odpadků . Poskytuje rovnoměrné náplň, ale zanechává kruhový svědek, který potřebuje odstranění . Nejlepší pro kontejnery, kde nejvyšší vzhled není kritický .
5. Hot Runner Gate
Používá systém vyhřívané trysky k udržení plastového roztaveného ., zatímco tento systém nabízí nejčistší výsledky pro prémiové odpadky, s minimálním odpadem z materiálu a zbytky brány k oříznutí . ideální pro vysoce výkonné výrobu kvalitních košů .
Každý typ brány ovlivňuje konečný produkt odlišně z hlediska:
-Požadavky na povrchovou úpravu
-Rychlost produkce
-Potřeby zpracování
-Mold údržba
Celkové dílčí náklady
Volba závisí na vašem specifickém odpadu může navrhnout, objem výroby, standardy kvality a rozpočtové úvahy . hrany a fanouškovské brány jsou nejčastější pro základní zásobníky HDPE, zatímco tunel a horké běžecké brány vyhovují vyšší nebo potřebám hromadné výroby .
Injekční lisovací vadyV HDPE Plastové odpadky může výroba

1. Warping (deformace po chlazení)
-Causes:
Nerovnoměrné chlazení způsobené špatným designem plísní (e . g ., nekonzistentní tloušťka stěny) .
Nadměrná teplota formy nebo nedostatečná doba chlazení .
Vysoký vnitřní napětí v HDPE (zejména s rychlým chlazením) .
-Colutions:
Optimalizujte chladicí kanály ve formě .
Zvýšit dobu chlazení nebo upravit teplotu plísní (obvykle 20–60 stupňů pro HDPE) .
Použijte jednotnou tloušťku stěny (v případě potřeby přidejte žebra) .
2. Značky dřezu (promáčknutí na povrchu)
-Causes:
Husté sekce chlazení příliš pomalu a zmenšují se dovnitř .
Nedostatečný tlak nebo doba držení .
-Colutions:
-Dreduce tloušťky stěny v kritických oblastech .
-Vyking balení tlaku (HDPE obvykle vyžaduje 30–80 MPa) .
-Texted držení času, aby se kompenzovalo smrštění .
3. krátké výstřely (neúplné náplň)
-Causes:
Nízká teplota taveniny (HDPE se roztaví při 190–240 stupňů) .
Nedostatečná rychlost injekce/tlak .
Vzduchové pasti blokující tok materiálu .
-Colutions:
Zvyšte teplotu hlavně (zejména pro velké plechovky od koše) .
Zvýšit rychlost nebo tlak vstřikování .
Přidejte/přemístěte průduchy do uvolnění zachyceného vzduchu .
4. flash (přebytek materiálu na okrajích)
-Causes:
Nadměrný vstřikovací tlak nebo síla svorky příliš nízká .
Opotřebované okraje plísní nebo nesprávně zarovnané poloviny plísní .
-Colutions:
Zkontrolujte a opravte linky pro rozdělení plísní .
Snižte tlak vstřikování nebo zvýšit svorku .
Použijte formu s přísnějšími tolerancemi .
5. Weld Lines (viditelné švy)
-Causes:
Fronty taveniny se setkávají kolem otvorů nebo překážek (e . g ., držadla) .
Nízká teplota taveniny nebo pomalá rychlost injekce .
-Colutions:
-Vybát teplotu a rychlost injekce .
-Relocate bran pro zlepšení průtokových cest .
-Add Flow Leaders poblíž oblastí Weld Line .
6. křehkost nebo praskání
-Causes:
Nadměrné sušení HDPE (způsobuje degradaci) .
Nadměrné využití materiálu regindu .
Koncentrace napětí z ostrých rohů .
-Colutions:
Suchý HDPE při 60–80 stupňů po dobu 2–3 hodin (vyhněte se přehřátí) .
Omezte regind na méně nebo rovné 20% materiálu .
Přidejte filé na ostré hrany v designu plísní .
7. Jetting (vlnité povrchové vzory)
-Causes:
Vysokorychlostní injekce úzkými bránami .
Materiál ztuhnutí povrchu studené formy příliš rychle .
-Colutions:
Použijte větší bránu nebo přepnutí na brány ventilátoru .
Mírně zvýšit teplotu formy .
Optimalizujte rychlost injekce (profil Fast-Slow-Fast) .
8. Zbarvení (černé/bílé skvrny)
-Causes:
Kontaminovaný HDPE (nečistota, degradovaný materiál) .
Přehřátí v hlavně nebo mrtvých místech .
-Colutions:
Vyčistěte hlaveň důkladně mezi běhy .
Lower barrel temperature (avoid >260 stupňů) .
Použijte vysoce kvalitní, UV stabilizované pelety HDPE .
Komponenty plísní
Plísní ocel

Hot Runner System

Standardní díly

Balíček & . doručení

Zpětná vazba zákazníků

FAQ
>1. Jaké typy plastových odpadků HDPE mohou formy nabízet?
Poskytujeme vlastní injekční formy pro:
Koše pro domácnost a komerční odpadky
Plechovky na odpadky
Recyklační kontejnery
Průmyslové a lékařské odpadní koše
Vlastní návrhy (značkové loga, úchyty, víčka atd. .)
>2. Jak dlouho trvá výroba plastového koše HDPE?
Doba výroby pro naše koše HDPE může plísně lišit v závislosti na velikosti a složitosti formy . Obecně může trvat kdekoli od 55-65 dní, než dokončí .
>3. Můžete přizpůsobit odpadky HDPE může plísně tak, aby odpovídaly konkrétním rozměrům nebo návrhům?
Ano, můžeme přizpůsobit plísně HDPE Plastové odpadky tak, aby odpovídaly vašim specifickým požadavkům . Náš tým kvalifikovaných inženýrů a designérů s vámi bude úzce spolupracovat na vytvoření formy, která splňuje vaše přesné specifikace .
>4. Můžete poskytnout vzorky vašeho plastového odpadu HDPE před zadáním objednávky?
Ano, můžeme poskytnout vzorky našich koše HDPE pro vyhodnocení před zadáním objednávky . Kontaktujte nás a prodiskutujte dostupnost a ceny vzorku .
>5. Jak zajistíte kvalitu formy?
CNC obrábění a EDM dokončující pro přesnost
Zkušební testování před hromadnou výrobou
Analýza Fordflow pro optimalizaci toku chlazení a materiálu
>6. Můžete odeslat formy na mezinárodní úrovni?
Ano, exportujeme po celém světě s možností DHL, FedEx nebo Sea Freight .
>7. Jak mohu požádat o nabídku?
Uveďte prosím:
-Trash může navrhnout (CAD/3D soubor nebo náčrtky)
-Manné rozměry a kapacita
-Zjednodušené množství objednávky
-Materiální preference (barva, recyklovaný obsah atd. .)
Budeme odpovídat náklady na plísní, dodací lhůtu a ceny jednotek do 24 hodin .


